Têmpera por indução x têmpera em forno: quando usar cada uma
Eixos, engrenagens, pinos e buchas precisam de dureza para resistir ao desgaste. A pergunta que todo engenheiro de processo faz é: temperar no forno ou por indução?
Os dois processos endurecem o aço pelo mesmo princípio: aquecer acima da temperatura de austenitização e resfriar rápido para formar martensita. A diferença está em onde e como o calor é aplicado, e isso muda o resultado na peça, o tempo de produção e o custo. Neste artigo comparamos a têmpera por indução e a têmpera em forno para você escolher a melhor opção para cada peça.
Como funciona cada processo
Têmpera em forno. A peça inteira (ou um lote de peças) é aquecida dentro de um forno até a temperatura de têmpera, permanece nela até homogeneizar e depois é resfriada em óleo, água ou polímero. O resultado é uma peça temperada de forma integral, da superfície ao núcleo (conforme a temperabilidade do aço). Em aços de cementação, o forno também enriquece a superfície com carbono antes da têmpera.
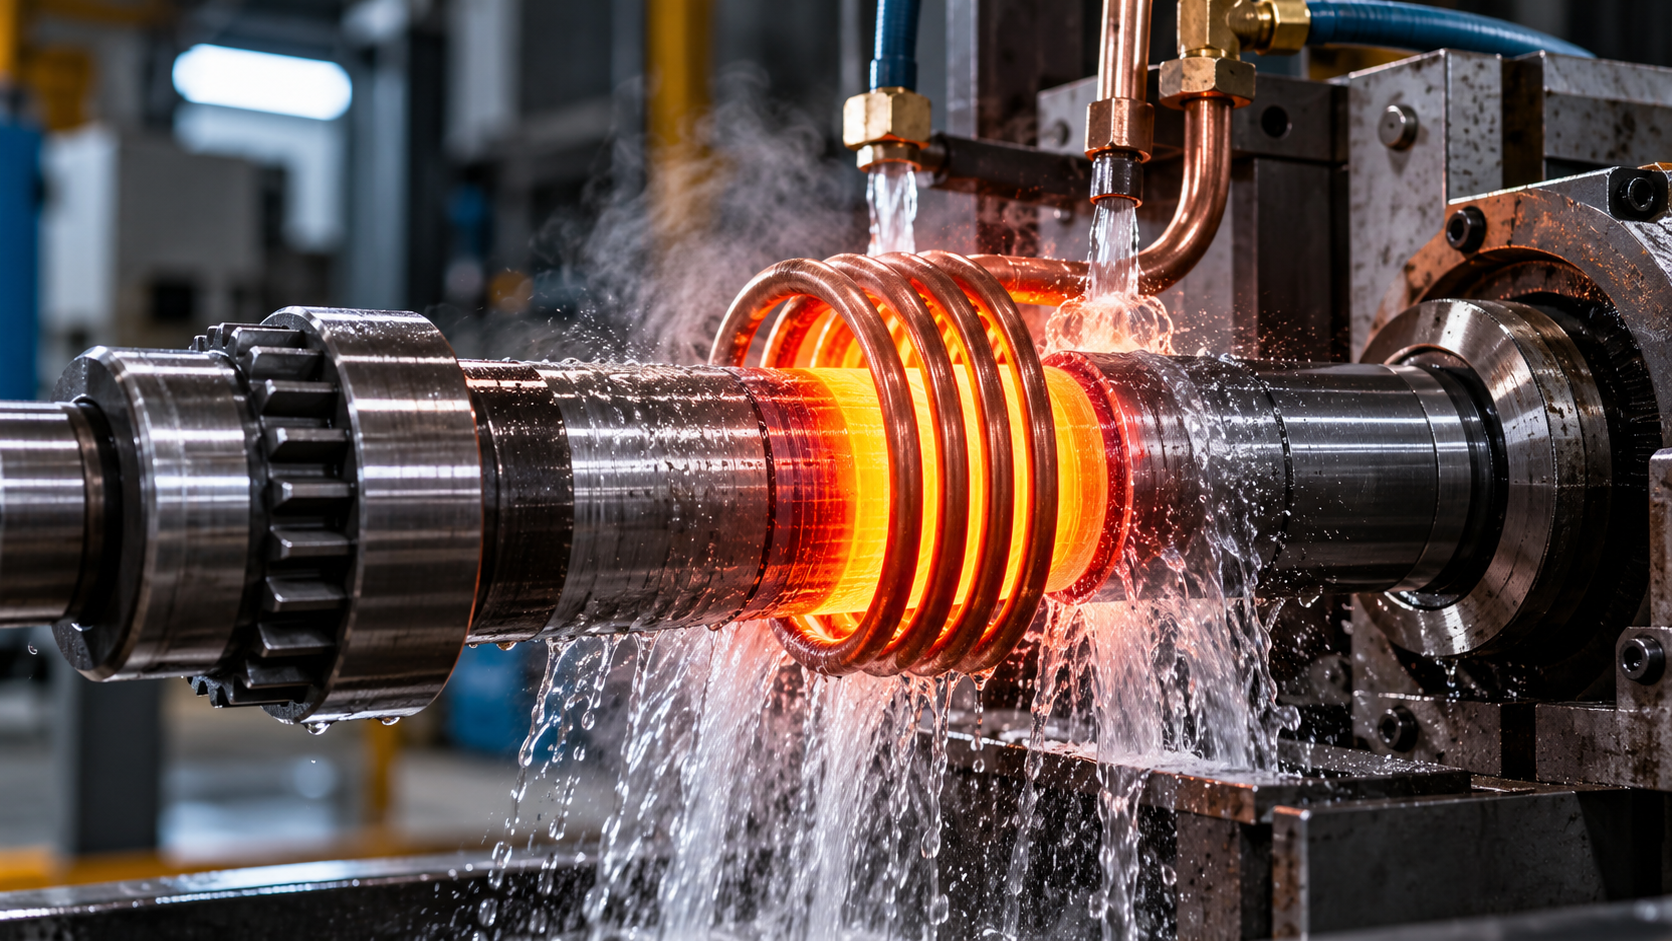
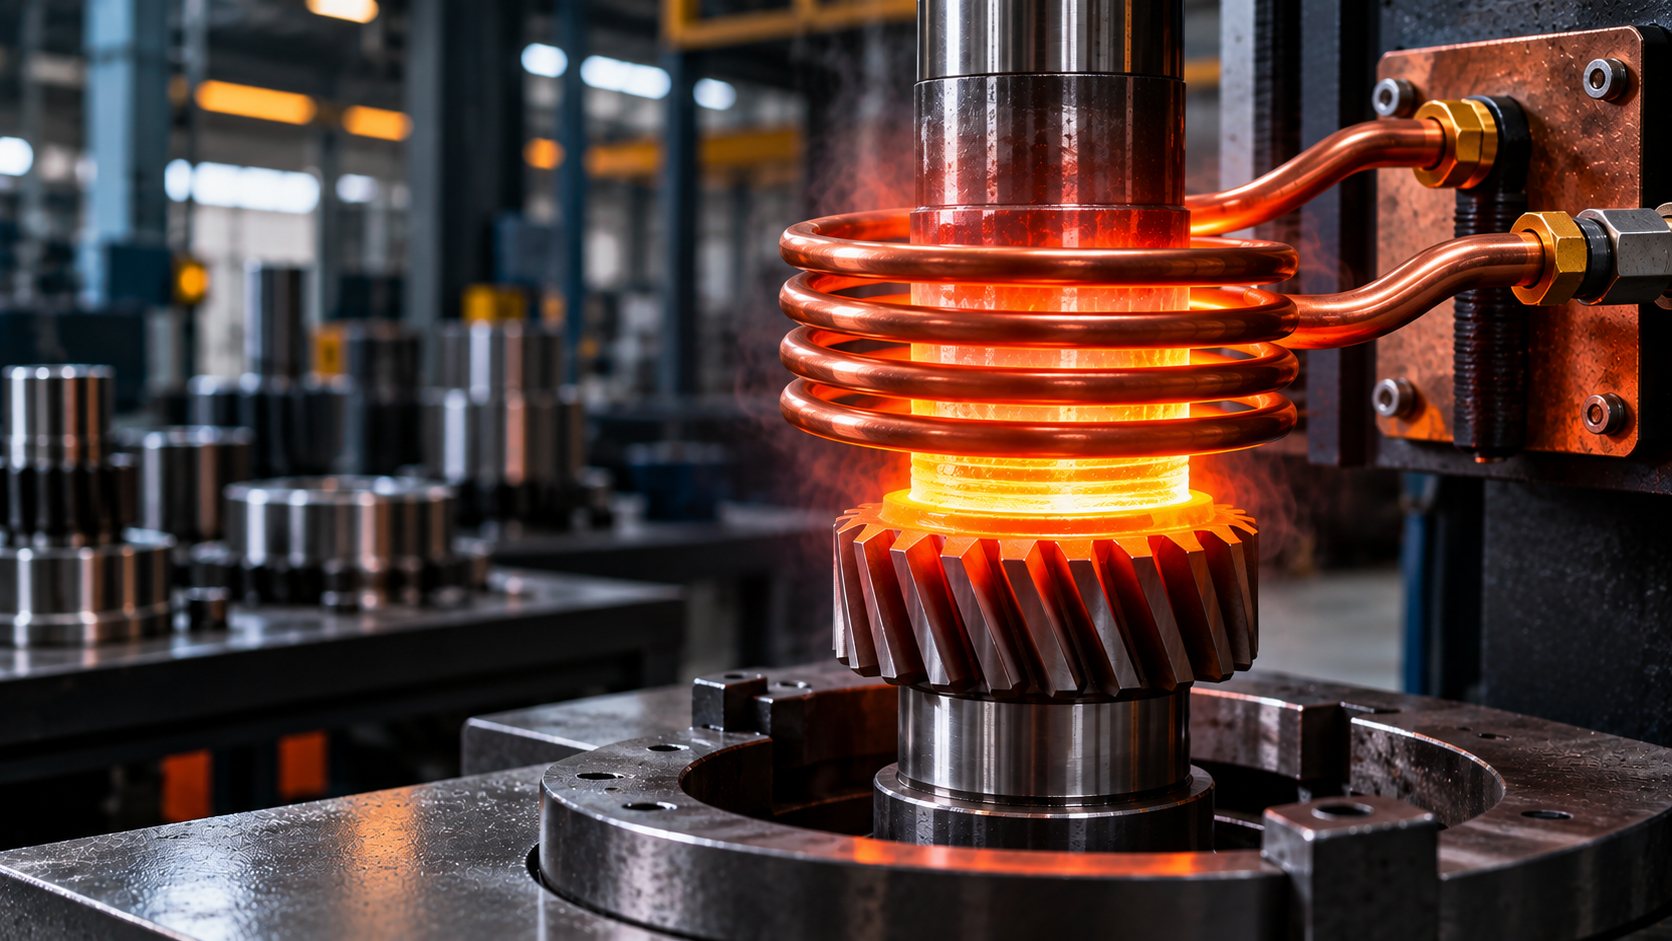
Têmpera por indução. Uma bobina gera um campo magnético que aquece apenas a região desejada da peça em poucos segundos. Logo em seguida, um chuveiro resfria essa região. A peça normalmente gira durante o processo para garantir uma camada uniforme. O resultado é uma camada superficial dura com o núcleo tenaz, capaz de absorver impactos. Para entender o princípio físico, veja nosso artigo O que é aquecimento por indução.
Comparativo lado a lado
| Critério | Têmpera por indução | Têmpera em forno |
| Região temperada | Localizada: só onde a peça precisa | Peça inteira |
| Camada endurecida | Superficial e controlada, tipicamente de 1 a 10 mm | Integral ou definida pela cementação |
| Núcleo | Permanece tenaz | Endurecido junto com a superfície |
| Distorção | Menor, pois só parte da peça é aquecida | Maior, exige mais sobremetal e correção |
| Tempo de ciclo | Segundos por peça | Horas por lote |
| Fluxo de produção | Peça a peça, dentro da linha | Lotes, normalmente fora da linha |
| Energia | Só durante o aquecimento, só na região tratada | Forno aquecido o tempo todo, inclusive na espera |
| Oxidação e carepa | Mínima | Maior, salvo com atmosfera controlada |
| Repetibilidade | Alta: receita de potência, tempo e rotação no CLP | Depende da carga e da posição no forno |
| Investimento | Bobina e ajuste por tipo de peça | Um forno atende muitas geometrias |
Camada localizada
Na indução, você escolhe exatamente onde endurecer: o colo do eixo, os dentes da engrenagem, a pista de um rolete. O restante da peça mantém as propriedades originais, o que facilita usinagens posteriores e aumenta a resistência à fadiga.
Distorção
Aquecer a peça inteira gera tensões e empenamento, sobretudo em eixos longos. Como a indução aquece só uma faixa e por pouco tempo, a distorção costuma ser menor, reduzindo retrabalho de endireitamento e retífica.
Tempo de ciclo
Um forno trabalha por lotes e o ciclo completo leva horas. Na indução, cada peça é temperada em segundos e pode sair direto para a próxima operação, sem estoque intermediário.
Energia e custo por peça
O forno consome energia para aquecer a câmara, o lote inteiro e se manter quente entre cargas. A indução liga apenas no momento do aquecimento e concentra o calor na região tratada. Em produção seriada, isso costuma resultar em menor custo de energia, de mão de obra e de retrabalho por peça.
Quando usar cada uma
Escolha a têmpera por indução quando:
- a peça precisa de dureza só em regiões específicas (colos, dentes, pistas, extremidades);
- o núcleo precisa continuar tenaz para resistir a impactos e fadiga;
- a distorção precisa ser mínima, como em eixos longos e hastes de cilindro;
- a produção é seriada e o tratamento deve ficar dentro da linha;
- rastreabilidade e repetibilidade são exigência do cliente.
Escolha a têmpera em forno quando:
- a peça precisa de dureza integral, em toda a seção;
- o aço exige cementação ou outro tratamento termoquímico;
- são muitas geometrias diferentes em pequenas quantidades, sem justificar uma bobina para cada uma;
- as peças são muito pequenas e numerosas, tratadas a granel.
Os dois processos também podem ser combinados. Um exemplo comum é a peça beneficiada em forno (temperada e revenida para dar resistência ao núcleo) e depois temperada por indução só nas regiões de desgaste.
Perguntas frequentes
Quais aços podem ser temperados por indução? Aços com carbono suficiente para formar martensita, como SAE 1045, 4140 e 4340, além de ferros fundidos nodulares. Aços de baixo carbono normalmente exigem cementação antes.
A peça precisa ser revenida depois da têmpera por indução? Na maioria dos casos, sim. O revenimento alivia tensões e ajusta a dureza final. Ele pode ser feito na própria máquina de indução ou em forno.
Qual profundidade de camada consigo? Depende da frequência, da potência, do tempo e do aço. Em geral, trabalhamos com camadas de 1 a 10 mm.
Não tenho máquina de indução. Posso terceirizar? Pode. A 3mi presta serviço de têmpera por indução para pinos, buchas, eixos, engrenagens, hastes de cilindro, tubos, fusos e facas industriais.
Fale com a 3mi
Quer saber se a sua peça pode ser temperada por indução? Envie o desenho com o tipo de aço, a dureza e a profundidade de camada desejadas. Nossa engenharia avalia o caso e indica o melhor caminho: serviço de têmpera ou uma máquina sob medida para a sua linha.
Conheça nosso serviço de tratamento térmico e solicite um orçamento ou fale pelo WhatsApp (11) 99968-4807.